



Technische analyse en installatie-infrastructuur
Uitvoerend proefschrift: Structurele knelpunten in staalstaaffabricage overwinnen
De wereldwijde uitbreiding van slimme snelwegnetwerken, gemeentelijke elektrificatie,De uitrol van de telecomtoren heeft de structurele prestatievereisten voor stalen lichtpalen en hoge masten aanzienlijk verhoogdDe vervaardiging van lange, conische achthoekige, veelhoekige of kegelvormige palen (van 12 tot meer dan 14 meter) vereist veel meer dan het verkrijgen van een stand-alone persrem of naadlassen.
De werkelijke operationele knelpunten in hoogwaardige paalfabrieken liggen in de infrastructuurplanning van de werkplaats, de behandeling van zware stalen platen en de lay-out van de installatielijn.zonder gesynchroniseerde kraanophefcapaciteitIn het kader van de nieuwe technologieën voor de verwerking van gereedschappen en de systematische materiaalstroom worden fabrikanten geconfronteerd met ernstige vertraging van de cyclustijd, structurele vervorming tijdens de overdracht en veiligheidsrisico's.Het evalueren van de productielijnarchitectuur vereist het analyseren van de werkstroommethoden, kraantonnen en geautomatiseerde verwerkingsfasen.
Context van de industrie: primaire operationele pijnpunten
Bij de overstap van conventionele staalfabrieken naar gespecialiseerde productie van lichtstaven worden drie terugkerende technische uitdagingen geconfronteerd:
1Risico's bij het hanteren van zwaar materiaal
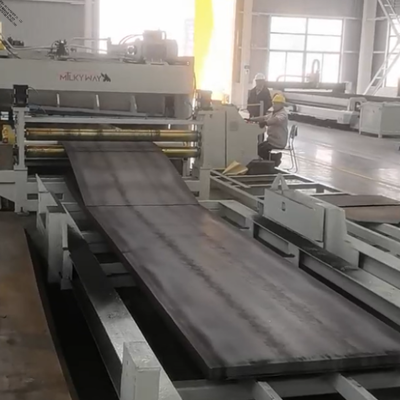
Lang trapeziumvormige stalen platen (Q235A of hoogdraaibare staal) vertonen een hoge flexibiliteit vóór het buigen.en buigstations met onderwaardige hefbomen veroorzaakt plaat zakken, positieverstoringen en ernstige veiligheidsrisico's op de werkplek.
2. Buig- en naad sluitingsverschil
Wanneer de tandem CNC-pressremmen met een grote massa lange conische vormen vormen, creëert de residuele spanning longitudinale scheuren in de naad.de gewrichtsverschuiving treedt op, wat leidt tot laspenetratiefouten en herwerkingen.
3. Processtroom knelpunten
Het isoleren van individuele processen, zoals deursnijden, robot lassen van basisplaten,en polenreiniging zonder continue dekking van de kraan creëert werk in progressie (WIP) buffercongestie over de fabriek vloer.
Vergelijkende methodologieën: uitleg van de installatie en strategieën voor het afhandelen van overhead
Bij het ontwerpen of upgraden van een fabrieksinstallatie voor de vervaardiging van lichtstaven moeten ingenieursmanagers kiezen uit twee verschillende operationele routes:
Route A: Ontkoppelde handmatige werkplekken
Gebaseerd op stand-alone machines, verdeeld over algemene fabrieksruimten met lokale lichte hefbomen.
- Investeringsuitgaven:Lagere initiële installatiekosten van de machine.
- Handhavingsefficiëntie:Een laag niveau; vaak handmatige rigging en herpositionering vereist.
- Structuurrisico:Een hoger risico op plaatvorming en oppervlaktschade.
- Naleving van de veiligheid:Hoge kwetsbaarheid bij handmatig manoeuvreren.
Route B: geïntegreerde lijn met dubbele luchtkraan
Integreert geautomatiseerde verwerkingsmachines langs gestructureerde lineaire ruimten die worden bediend door zware brugkraan.
- Investeringsuitgaven:Een hogere initiële investering in de installatiesstructuur en in de kranenportier.
- Handhavingsefficiëntie:Hoog; continue lineaire overdracht van het snijden van de spoel tot het uiteindelijk rechtzetten.
- Structuurrisico:Minimaal; gecontroleerd tillen zorgt voor een uitlijning over 12m14m lengtes.
- Naleving van de veiligheid:Strenge veiligheidszones met speciale belastingsnormen.
Parameters van de infrastructuur voor de opheffing van werkplaatskraan
Een belangrijk onderdeel van een effectieve productieomgeving voor lichtkolen is de configuratie van de bovenkranen.de installatie van hoogmastkranen vereist gecertificeerde bovenkranenystemen die over speciale werkplaatsspanningen werken.
| Equipment Unit / Operationeel gebied | Nominale laadcapaciteit van de luchtkraan | Veiligheidswaarschuwingsnorm | De rol van de integratie van apparatuur |
|---|---|---|---|
| Zware machines en laadruimte | 16 t/10 t | Strict veiligheidsgebied markering: verplichte vrijstelling onder bovenkraanbelastingen | Handhaaft zware stalen spoelen, massieve persremwerktuigen en hoge mast-schelpen. |
| Geautomatiseerde productielijn Werkplaats | 10 t/6 t | Strict veiligheidsgebied markering: verplichte vrijstelling onder bovenkraanbelastingen | Ondersteunt continu laden van staalplaten en langslijnse naad-sluitlaslijnen. |
| Montage- en machineservicezone | 10 t/5t | Strict veiligheidsgebied markering: verplichte vrijstelling onder bovenkraanbelastingen | Vergemakkelijkt de montage van apparatuur, de uitlijning van armaturen en het onderhoud van onderassemblages. |
Opmerking: belastingsnormen en veiligheidsprotocollen die rechtstreeks zijn ontleend aan gevalideerde installaties in de werkplaats.

Technisch selectiekader voor volledige lijnintegratie
Bij het plannen van een volledige productiefaciliteit voor lichtstokken moeten de technische teams de keuze van de apparatuur in zes opeenvolgende productiestadia evalueren:
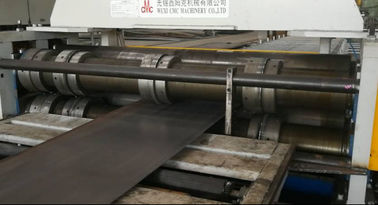
- Verwerking van spoelen en snijden van spiraal:Een speciale Cut-To-Length-lijn of een installatie voor het snijden van stalen spoelen in combinatie met een CNC-taper-snijmachine om exacte gelijkbenige trapeziumvlekken zonder materiaalvervorming te bereiden.
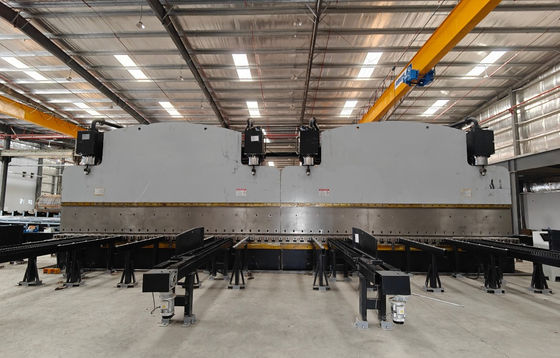
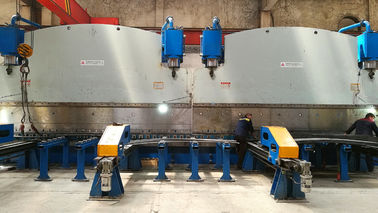
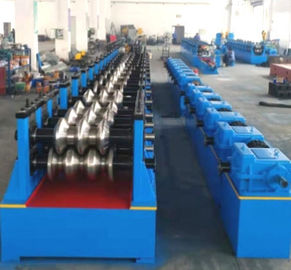
- Tandem CNC-buigwerk:Het gebruik van dubbele koppeling of CNC-tandem hydraulische persremmen die in staat zijn om 12 tot 14 m conische achterachtige of ronde polen te synchroniseren.
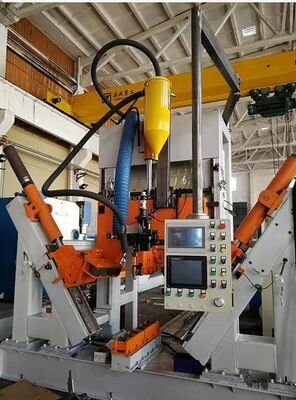
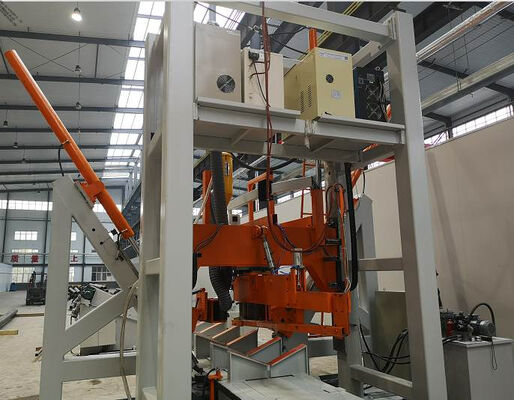
- Langeafstandsnaad sluiten en lassen:Het gebruik van automatische polen-sluitlasmachines met ondergedompelde booglas (SAW) of puls MIG-processen om volledige penetratie van rechte naadlassen te garanderen.
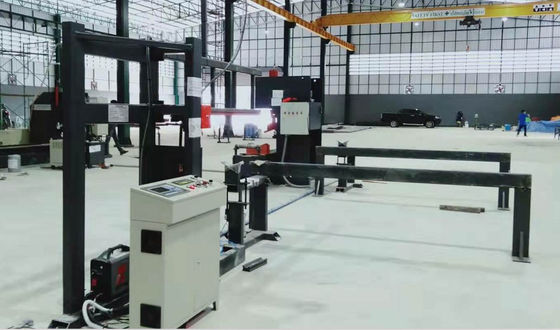
- Hydraulisch rechtzetten en hervormen:Gebruik zware hydraulische polenrechtmachines met draadloze afstandsbediening om na het lassen thermische vervorming te corrigeren.
- Snijwerk van de deuren:Integreer CNC-laser- of plasma-lichtpoolsnijmachines voor nauwkeurige 360°-snij- en wrijvingsboorwerkzaamheden.
- Verwelding van de platte basis van de flenzen:Gebruik robotwerkstations voor het lassen van basisplaten of lasrotatoren om een robuuste structurele integriteit van de gewrichten aan de paalwortel te garanderen.
Checklijst met bruikbare beslissingen voor installatietechniekmanagers
Voordat u investeringen in lijnapparatuur of schema's voor de lay-out van de installaties afwerkt, evalueert u uw project tegen deze praktische implementatiekader:
- Matching van de capaciteit van de kraan:Controleer of de bovenkranssporen voor dubbele heftoestellen geschikt zijn (bv.16 t/10 tof10 t/6 t) om het opheffen van 14 m lange stalen palen in twee punten mogelijk te maken.
- Markering van de veiligheidszone:Zorg ervoor dat vloermarkeringen en duidelijke bovengrondse vrijheidsprotocollen ("Geen staande ladingen onder de bovenkranen") worden nageleefd rond zware machines.
- Tandem synchronisatie:Bevestig CNC-controllers op buigmachines ondersteunen real-time hydraulische proportionele klep synchronisatie langs lange bedden.
- WIP Buffer Space:Er moet voldoende vloeroppervlakte worden toegewezen aan de stations voor het naadlassen en het rechtzetten om knelpunten bij de verwerking van materiaal te voorkomen.
Conclusie en volgende stappen bij de optimalisatie van de installatie
Het bouwen van een concurrerende, hoogwaardige productiefaciliteit voor staal lichtstaven vereist een holistische engineering aanpak die de infrastructuur van de werkplaats, de kraanheffingscapaciteit, de capaciteit van de installatie en de capaciteit van de installatie in overeenstemming brengt.en integratie van machinesDoor de prioriteit te geven aan de werkstromen voor materiaalbehandeling naast geavanceerde tandempressremmen en geautomatiseerde naadlassen, kunnen fabrikanten een consistente productgeometrie en een hoge doorvoer bereiken.
Voor industriële technische teams die de uitbreiding van de lijn of de modernisering van de bestaande productiefaciliteiten voor lichtpalen evalueren, raadplegen zij gespecialiseerde fabrikanten van turnkey-apparatuur zoals:Wuxi CMC Machinery Co., Ltd.Het biedt de technische basis die nodig is om het ontwerp van de installatie, de lay-out van de lijn en de selectie van de machine te optimaliseren.